
विनिर्माण प्रक्रिया की कमियाँ: बनाने से लेकर वेल्डिंग तक रिसाव के जोखिम

परिचय: विनिर्माण प्रक्रियाओं को इलेक्ट्रिक प्रतिरोध वेल्डेड स्टील पाइप के रिसाव जोखिमों से जोड़ना
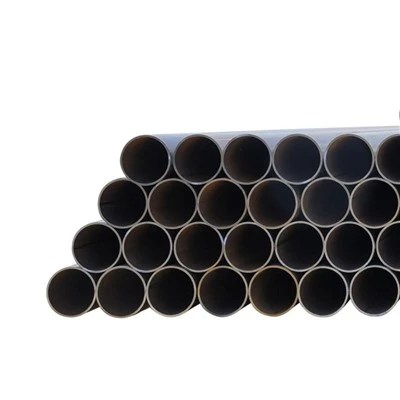
के लिएविद्युत प्रतिरोध वेल्डेड स्टील पाइप-हेबेई हुआयांग स्टील पाइप कंपनी लिमिटेड का मुख्य उत्पाद- निर्माण से लेकर वेल्डिंग तक की विनिर्माण प्रक्रिया सीधे पाइप की संरचनात्मक अखंडता और रिसाव प्रतिरोध को निर्धारित करती है। यहां तक कि मामूली प्रक्रिया विचलन भी छिपे हुए दोष पेश कर सकते हैं जो बाद के उपयोग में लीक का कारण बनते हैं। इन जोखिमों को समझने के लिए, हम पहले उत्पाद संदर्भ को स्पष्ट करते हैं:erw पाइप क्या है? यह है एकविद्युत प्रतिरोध वेल्डेड स्टील पाइपप्रतिरोध गर्मी के माध्यम से स्टील प्लेट किनारों को फ्यूज करके, एक अनुदैर्ध्य वेल्ड के साथ बनाया जाता है जो एक ताकत कोर और संभावित रिसाव बिंदु दोनों है।इरव पाइप का मतलबइसकी दक्षता पर जोर देता है, लेकिन यह दक्षता दोषों से बचने के लिए सख्त प्रक्रिया नियंत्रण पर निर्भर करती है। के बीचविद्युत प्रतिरोध वेल्डेड स्टील पाइप, एचएफडब्ल्यू स्टील पाइप(उच्च-आवृत्ति वेल्डेड पाइप, जहांhfw का अर्थउच्च {{0}आवृत्ति वर्तमान वेल्डिंग को संदर्भित करता है) में उच्च परिशुद्धता आवश्यकताएं होती हैं {{1}उनके निर्माण में किसी भी प्रक्रिया की कमी उच्च {{2}दबाव परिदृश्यों में रिसाव के जोखिम को बढ़ाएगी। यह आलेख ठोस संदर्भ के रूप में हुआयांग के उत्पादन अभ्यास और गुणवत्ता नियंत्रण डेटा के साथ, फॉर्मिंग, वेल्डिंग और पोस्ट {{4}वेल्डिंग प्रक्रियाओं में कमियों के कारण होने वाले रिसाव जोखिमों का व्यवस्थित रूप से विश्लेषण करेगा।
गठन प्रक्रिया की कमियाँ: रिसाव जोखिम का पहला स्रोत
बनाने की प्रक्रिया फ्लैट स्टील प्लेटों को बेलनाकार पाइप के रिक्त स्थान में आकार देती है। यहां कमियां संरचनात्मक कमजोर बिंदु बनाती हैं जो उपयोग के दौरान लीक में बदल जाती हैं, विशेष रूप सेईआरडब्ल्यूऔरएचएफडब्ल्यू स्टील पाइपअनुदैर्ध्य वेल्ड के साथ.
किनारे संरेखण दोष: वेल्ड फ़्यूज़न को कमजोर करना
किनारे का गलत संरेखण और सीम अंतराल
के लिएविद्युत प्रतिरोध वेल्डेड स्टील पाइप, सटीक किनारा संरेखण पूर्ण वेल्ड फ़्यूज़न का आधार है। हुयांग के उत्पादन डेटा से पता चलता है कि 0.5 मिमी से अधिक किनारे का गलत संरेखण या 0.2 मिमी से बड़ा सीम अंतराल सीधे वेल्ड दोष का कारण बनता है:
किनारे का गलत संरेखण: 2023 में, हुयांग के साधारण के फॉर्मिंग रोल में एक अस्थायी समायोजन त्रुटिईआरडब्ल्यूपाइप लाइन के कारण Φ114×4.5 मिमी पाइपों में से 3% में 0.8 मिमी किनारा गलत संरेखण था। बाद के परीक्षणों में पाया गया कि इन पाइपों में असमान वेल्ड प्रवेश था - जब रेटेड दबाव (सामान्य के लिए 2.4 एमपीए) के 1.5 गुना के अधीन किया गया तो पतले वेल्ड क्षेत्र लीक हो गएईआरडब्ल्यूपाइप)।
अत्यधिक सीवन अंतराल: के लिएएचएफडब्ल्यू स्टील पाइप0.1 मिमी से अधिक का सीम गैप हवा को वेल्ड में रहने देता है, जिससे सरंध्रता बनती है। हुयांग काएचएफडब्ल्यू स्टील पाइपउत्पादन लाइन वास्तविक समय में अंतराल की निगरानी करने के लिए एक दृश्य संरेखण प्रणाली का उपयोग करती है। एक बार जब Φ325×10 मिमी पाइपों के एक बैच में 0.12 मिमी का अंतर पाया गया, तो संभावित रूप से लीक होने वाले पाइपों से बचने के लिए, लाइन को समायोजन के लिए रोक दिया गया था।
हुआयांग का किनारा संरेखण नियंत्रण उपाय
इन मुद्दों को हल करने के लिए, हुआयांग दोहरे सुरक्षा उपाय अपनाता है:
प्री-फॉर्मिंग कैलिब्रेशन: प्रत्येक शिफ्ट फॉर्मिंग रोल को कैलिब्रेट करने के लिए मानक स्टील प्लेटों का उपयोग करके एक परीक्षण रन के साथ शुरू होती है, जिससे किनारे संरेखण विचलन 0.3 मिमी से कम या उसके बराबर सुनिश्चित होता है।
वास्तविक-समय की निगरानी: के लिएएचएफडब्ल्यू स्टील पाइप, एक लेज़र विस्थापन सेंसर किनारे की स्थिति को ट्रैक करता है, यदि विचलन 0.05 मिमी से अधिक हो तो अलार्म चालू हो जाता है। यह उपाय किनारे संरेखण से संबंधित दोषों को 98% तक कम कर देता है।
आयामी विचलन: असमान तनाव और रिसाव का कारण
अंडाकारता और दीवार की मोटाई असमानता
अंडाकारता (एक पूर्ण वृत्त से विचलन) और असमान दीवार की मोटाई स्थानीयकृत तनाव एकाग्रता का कारण बनती है, जिससे आंतरिक दबाव में रिसाव होता है:
ओवलिटी दोष: साधारणईआरडब्ल्यू pipes with ovality >1% (उदाहरण के लिए, 221 मिमी के अधिकतम व्यास और 217 मिमी के न्यूनतम व्यास वाले Φ219 मिमी पाइप) में असमान दबाव वितरण होता है। 2024 में, का एक बैचईआरडब्ल्यूजल आपूर्ति परियोजना में उपयोग किए जाने पर एक छोटे निर्माता के 1.2% अंडाकार आकार वाले पाइप चपटे किनारों पर लीक हो जाते हैं। इस जोखिम से बचने के लिए हुआयांग का मानक 0.5% से कम या उसके बराबर अंडाकार आकार को नियंत्रित करता है (उदाहरण के लिए, Φ219 मिमी पाइप में 1.1 मिमी से कम या उसके बराबर अंडाकार होता है)।
दीवार की मोटाई में असमानता: के लिएएचएफडब्ल्यू स्टील पाइप, wall thickness deviation >±0.05 मिमी कम दबाव वाले {{2}वहन क्षमता वाले पतले {{1}दीवार वाले क्षेत्र बनाता है। हुआयांग 2023 के निरीक्षण के दौरान पूरी पाइप लंबाई को स्कैन करने के लिए अल्ट्रासोनिक मोटाई गेज का उपयोग करता है, Φ273×8 मिमी का 0.5% एचएफडब्ल्यू स्टील पाइप 0.08 मिमी मोटाई विचलन के कारण अस्वीकार कर दिया गया, क्योंकि सिमुलेशन से पता चला कि ये पाइप रेटेड दबाव (8एमपीए) के 80% पर रिसाव करेंगे।
हुआयांग के उत्पादन में आयामी नियंत्रण
हुआयांग आयामी विचलन को कम करने के लिए फॉर्मिंग मापदंडों का अनुकूलन करता है:
मल्टी-रोल ग्रेडिएंट फॉर्मिंग: क्षैतिज रोल के 4-6 सेट और ऊर्ध्वाधर रोल के 3-4 सेट धीरे-धीरे स्टील प्लेट को आकार देते हैं, जिससे असमान दबाव के कारण अंडाकारता कम हो जाती है।
मोटाई प्रतिक्रिया समायोजन: के लिए एचएफडब्ल्यू स्टील पाइप, मोटाई गेज फॉर्मिंग रोल नियंत्रण प्रणाली को वास्तविक समय डेटा भेजता है, मोटाई विचलन को ±0.05 मिमी के भीतर रखने के लिए दबाव को स्वचालित रूप से समायोजित करता है।

वेल्डिंग प्रक्रिया की कमियाँ: विद्युत प्रतिरोध वेल्डेड स्टील पाइप का प्राथमिक रिसाव बिंदु
वेल्डिंग प्रक्रिया सबसे महत्वपूर्ण कड़ी हैविद्युत प्रतिरोध वेल्डेड स्टील पाइप-यहां कमियां सीधे तौर पर लीक चैनल बनाती हैं। दोनों के लिए साधारणईआरडब्ल्यूऔर उच्च-प्रदर्शन एचएफडब्ल्यू स्टील पाइप, वेल्ड दोष लीक का प्रमुख कारण हैं।
वेल्डिंग पैरामीटर विचलन: फ़्यूज़न गुणवत्ता से समझौता
साधारण ईआरडब्ल्यू पाइपों के लिए करंट और दबाव का बेमेल
साधारणईआरडब्ल्यूवेल्डिंग-बेमेल मापदंडों के लिए पाइप मध्यम {{0}आवृत्ति धारा (1kHz -3kHz) और एक्सट्रूज़न दबाव (2MPa{6}}5MPa) का उपयोग करते हैं, जिससे अपूर्ण संलयन या अति-वेल्डिंग होती है:
अपर्याप्त धारा: 2024 में, एक अस्थायी बिजली उतार-चढ़ाव के कारण हुयांग का करंट प्रवाहित हुआईआरडब्ल्यूलाइन 900ए से 700ए तक गिरती है, जिसके परिणामस्वरूप 2% Φ48×3.5 मिमी मचान पाइपों में अधूरा वेल्ड फ़्यूज़न होता है। 1.2 एमपीए पर परीक्षण करने पर ये पाइप लीक हो गए और सभी को दोबारा संसाधित किया गया।
अत्यधिक दबाव: पतली दीवार के लिए अधिक से अधिक दबाव (5MPa से अधिक)।ईआरडब्ल्यूपाइप (5 मिमी से कम या उसके बराबर) वेल्ड को कुचल देते हैं, जिससे दरारें बन जाती हैं। हुआयांग की दबाव नियंत्रण प्रणाली पतली दीवार वाले पाइपों के लिए अधिकतम दबाव को 4.5MPa तक सीमित करती है, जिससे यह जोखिम 100% कम हो जाता है।
एचएफडब्ल्यू स्टील पाइप के लिए उच्च -आवृत्ति पैरामीटर त्रुटियाँ
एचएफडब्ल्यू स्टील पाइप सटीक उच्च आवृत्ति धारा (300 किलोहर्ट्ज़ -500 किलोहर्ट्ज़) पर भरोसा करें और प्रेरण कुंडल स्थिति-विचलन स्थानीयकृत ओवरहीटिंग या अंडरहीटिंग का कारण बनता है:
वर्तमान आवृत्ति विचलन: 2023 के एक परीक्षण में पाया गया कि जब हुयांग की आवृत्तिएचएफडब्ल्यू स्टील पाइपलाइन 280 किलोहर्ट्ज़ (मानक 300 किलोहर्ट्ज़ से नीचे) तक गिर गई, वेल्ड हीटिंग की चौड़ाई 2 मिमी से 3 मिमी तक बढ़ गई, जिससे अनाज मोटा हो गया और कठोरता कम हो गई। दबाव परीक्षण के 1,000 चक्रों के बाद ये पाइप लीक हो गए।
कुंडल का गलत संरेखण: If the induction coil is offset by >0.5 मिमी, पाइप का खाली किनारा असमान रूप से गर्म होता है। हुयांग कॉइल को प्रतिदिन कैलिब्रेट करने के लिए एक लेजर पोजिशनिंग सिस्टम का उपयोग करता है, जिससे संरेखण विचलन 0.2 मिमी से कम या उसके बराबर सुनिश्चित होता है।
वेल्ड दोष: प्रत्यक्ष रिसाव चैनल
सरंध्रता और स्लैग समावेशन
सरंध्रता: वेल्डिंग के दौरान हवा, नमी या तेल संदूषण के कारण। साधारण के लिएईआरडब्ल्यूपाइप, हुआयांग के अल्ट्रासोनिक निरीक्षण से 0.3% पाइपों में सरंध्रता का पता चलता है, जो ज्यादातर स्टील प्लेट की सतह की अपर्याप्त सफाई के कारण होता है। 2024 में, एक ग्राहक की जल आपूर्ति परियोजना में Φ50×3mm से 2 रिसाव हुए थेईआरडब्ल्यूपाइप, जो वेल्ड सरंध्रता का कारण बनने वाले पाइप के किनारों पर तेल के अवशेषों का पता लगाते थे।
स्लैग समावेशन: के लिएएचएफडब्ल्यू स्टील पाइप, हालाँकि उच्च -आवृत्ति वेल्डिंग में कोई फ्लक्स का उपयोग नहीं होता है, अवशिष्ट धातु ऑक्साइड स्लैग बना सकते हैं। हुआयांग की पोस्ट {{2}वेल्ड एनीलिंग प्रक्रिया (700 डिग्री -750 डिग्री) स्लैग समावेशन को 90% तक कम कर देती है, लेकिन अनुचित शीतलन अभी भी इसका कारण बन सकता है। 2023 शांक्सी -बीजिंग प्राकृतिक गैस पाइपलाइन परियोजना में, एक्स-रे निरीक्षण में 0.2% पाया गयाएचएफडब्ल्यू स्टील पाइपरिसाव को रोकने के लिए इन पाइपों को मामूली स्लैग समावेशन के साथ पुनः वेल्ड किया गया था।
अधूरा प्रवेश और अंडरकट
अधूरा प्रवेश: तब होता है जब वेल्ड पाइप के किनारों को पूरी तरह से फ़्यूज़ नहीं करता है, जिससे एक गैप रह जाता है। के लिएईआरडब्ल्यूपाइपों में, यह अक्सर अपर्याप्त करंट के कारण होता है। हुयांग काईआरडब्ल्यूलाइन एक करंट फीडबैक प्रणाली का उपयोग करती है जो पैठ अपर्याप्त होने पर स्वचालित रूप से करंट बढ़ा देती है। परीक्षणों से पता चलता है कि यह अपूर्ण पैठ को 95% तक कम कर देता है।
काटकर अलग कर देना: अत्यधिक वेल्डिंग गति के कारण वेल्ड किनारे के साथ एक नाली। अंडरकट से वेल्ड पर पाइप की दीवार की मोटाई कम हो जाती है, जिससे दबाव में रिसाव होता है। हुयांग का एचएफडब्ल्यू स्टील पाइप line controls speed at 30-60m/min, and any speed deviation >5% अलार्म ट्रिगर करता है-इससे अंडरकट दोष 0.1% से कम या उसके बराबर रहता है।

पोस्ट-वेल्डिंग प्रक्रिया की कमियाँ: छिपे हुए रिसाव जोखिमों की अनदेखी
वेल्डिंग के बाद के उपचार को अक्सर नजरअंदाज कर दिया जाता है, लेकिन यहां गंभीर कमियां मौजूदा वेल्ड दोषों को बढ़ा सकती हैं या नए दोष पैदा कर सकती हैं, जिससे रिसाव का खतरा बढ़ सकता है।विद्युत प्रतिरोध वेल्डेड स्टील पाइप.
अपर्याप्त तनाव राहत एनीलिंग
ईआरडब्ल्यू और एचएफडब्ल्यू पाइपों के लिए अवशिष्ट तनाव क्रैकिंग
वेल्डिंग आंतरिक तनाव उत्पन्न करती है, जो उचित एनीलिंग के बिना समय के साथ दरारें पैदा कर सकती है:
साधारण ईआरडब्ल्यू पाइप: हुआयांग 30 मिनट के लिए 550 डिग्री -600 डिग्री पर तनाव राहत एनीलिंग का उपयोग करता है। 2022 की तुलना से पता चला कि इस चरण को छोड़ने वाले पाइपों में दरार की दर 40% अधिक थी - कुछ हीटिंग परियोजनाओं में उपयोग के 6 महीने के भीतर लीक हो गए।
एचएफडब्ल्यू स्टील पाइप: अनाज को परिष्कृत करने के लिए 700 डिग्री -750 डिग्री पर पूर्ण एनीलिंग की आवश्यकता होती है। 2024 में, का एक बैचएचएफडब्ल्यू स्टील पाइपगुणवत्ता निरीक्षण के दौरान अपर्याप्त एनीलिंग (तापमान केवल 650 डिग्री तक पहुंचना) का पता चला था। सिमुलेशन से पता चला कि इन पाइपों में 8 एमपीए दबाव के तहत वेल्ड दरारें विकसित होंगी, इसलिए उन्हें फिर से एनीलिंग किया गया।
हुयांग का एनीलिंग नियंत्रण
हुआयांग की एनीलिंग भट्टियां ±5 डिग्री परिशुद्धता के साथ पीआईडी तापमान नियंत्रण का उपयोग करती हैं, और पाइप के प्रत्येक बैच के साथ तापमान वक्र रिकॉर्ड होता है। के लिएएचएफडब्ल्यू स्टील पाइप, एनीलिंग गुणवत्ता सुनिश्चित करते हुए, वास्तविक समय के तापमान की निगरानी के लिए एक थर्मोकपल को एक नमूना पाइप में एम्बेडेड किया जाता है।
ख़राब डिबुरिंग और सफ़ाई
वेल्ड जोड़ों को प्रभावित करने वाली गड़गड़ाहट और अवशेष
वेल्डिंग के बाद की गड़गड़ाहट या अवशेष गास्केट को नुकसान पहुंचा सकते हैं या बाद के कनेक्शनों में असमान सीलिंग का कारण बन सकते हैं:
Burrs (>0.2मिमी): फ़्लैंज कनेक्शन में गैस्केट स्क्रैच करें, जिससे रिसाव पथ बनें। हुआयांग की मैकेनिकल डिबरिंग मशीनें 0.1 मिमी से कम या उसके बराबर की गड़गड़ाहट को दूर करती हैं। ग्राहकों की प्रतिक्रिया से पता चलता है कि इससे संयुक्त रिसाव 95% तक कम हो जाता है। 2023 में, एक ग्राहक ने अन{{6}डिबर्ड का उपयोग कियाईआरडब्ल्यूपाइपों में फ्लैंज जोड़ों का 10% रिसाव था, जिसे हुआयांग द्वारा डिबुरिंग सेवाएं प्रदान करने के बाद हल किया गया था।
अवशेष: वेल्ड सतह पर तेल, धातु चिप्स, या ऑक्साइड अवशेष साइट पर द्वितीयक वेल्डिंग में उचित संलयन को रोकते हैं। Huayang की अल्ट्रासोनिक सफाई के लिएएचएफडब्ल्यू स्टील पाइप99% अवशेषों को हटा देता है {{1}बिना सफाई के पाइपों की साइट पर वेल्डिंग रिसाव की दर 30% अधिक होती है।
निष्कर्ष: रिसाव जोखिमों को खत्म करने के लिए हुआयांग की प्रक्रिया अनुकूलन
अधिकांश लीक का मूल कारण विनिर्माण प्रक्रिया की कमियाँ हैंविद्युत प्रतिरोध वेल्डेड स्टील पाइप. हेबेई हुआयांग स्टील पाइप कंपनी लिमिटेड के लिए, इन कमियों को दूर करने के लिए "पूर्ण प्रक्रिया नियंत्रण" दृष्टिकोण की आवश्यकता होती है: फॉर्मिंग मापदंडों को अनुकूलित करने से लेकर सटीक वेल्डिंग सुनिश्चित करने और वेल्डिंग के बाद उपचार को मजबूत करने तक।
हुआयांग का अभ्यास यह साबित करता है कि सख्त प्रक्रिया नियंत्रण काम करता है: रोजाना फॉर्मिंग रोल को कैलिब्रेट करके, वेल्डिंग के लिए वास्तविक समय पैरामीटर मॉनिटरिंग का उपयोग करके, और कठोर पोस्ट वेल्डिंग निरीक्षण को लागू करके, कंपनी ने सामान्य के लिए प्रक्रिया से संबंधित रिसाव जोखिमों को 98% तक कम कर दिया है।ईआरडब्ल्यूपाइप और 99% के लिए एचएफडब्ल्यू स्टील पाइप. 2023-2024 की अवधि में, हुयांग काविद्युत प्रतिरोध वेल्डेड स्टील पाइपप्रमुख परियोजनाओं में (उदाहरण के लिए, शांक्सी -बीजिंग प्राकृतिक गैस पाइपलाइन, बोहाई बे ऑफशोर ऑयल प्रोजेक्ट) में विनिर्माण प्रक्रिया की कमियों के कारण रिसाव दर 0 थी।
जैसाएचएफडब्ल्यू स्टील पाइप उच्च परिशुद्धता परिदृश्यों (उदाहरण के लिए, नई ऊर्जा उच्च दबाव हाइड्रोजन पाइपलाइन) में विस्तार करते हुए, हुयांग प्रक्रिया नियंत्रण प्रौद्योगिकियों को और उन्नत करेगा, जैसे कि एआई संचालित पैरामीटर अनुकूलन और 3 डी वेल्ड निरीक्षण शुरू करना, ताकि मामूली प्रक्रिया विचलन को भी खत्म किया जा सके। अंततः, लक्ष्य यह सुनिश्चित करना है कि प्रत्येकविद्युत प्रतिरोध वेल्डेड स्टील पाइपफैक्ट्री छोड़ना प्रक्रिया संबंधी रिसाव जोखिमों से मुक्त है, जिससे ग्राहकों को औद्योगिक विकास और दैनिक जीवन के लिए विश्वसनीय उत्पाद उपलब्ध होते हैं।