
जलमग्न आर्क वेल्डेड स्टील पाइप ग्रूव की मशीनिंग
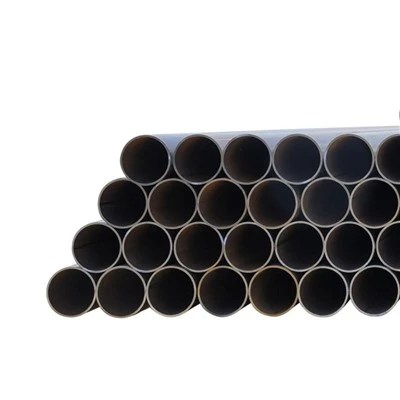
जलमग्न आर्क वेल्डेड स्टील पाइप की ग्रूव मशीनिंग बट वेल्डिंग प्रक्रिया की आवश्यकताओं को पूरा करने के लिए है, और पाइप के अंत में वेल्ड किए जाने वाले भागों को कुछ ज्यामितीय आकृतियों के साथ खांचे में मशीनीकृत करने के लिए है। इस प्रकार की नाली पाइप के सिरे पर मिश्रित नाली होती है, जो आमतौर पर कई नाली सतहों और कोणों से बनी होती है। एसवाई/टी {{0}} मानक के अनुसार, 3.2 मिमी से अधिक दीवार की मोटाई वाले फ्लैट-एंड स्टील पाइप के लिए, पाइप के सिरे को 3 0 के ग्रूव कोण के साथ वेल्ड किया जाना चाहिए, एक ऊपरी 50 का विचलन, 0 का कम विचलन और 1.6 मिमी प्लस या माइनस 0.8 मिमी का कुंद किनारा।

वास्तविक मशीनिंग प्रक्रिया में, कॉपी कटिंग और कंपाउंड ग्रूव आंतरिक और बाहरी कॉपी कटिंग विधियों को अपनाया जाता है। कटिंग मापदंडों और कटर ज्यामिति कोण को डिजाइन करके, आंतरिक प्रतिलिपि तंत्र और बाहरी प्रतिलिपि तंत्र को जेसीओ उत्पादन लाइन में स्टील पाइप चम्फरिंग मशीन में जोड़ा जाता है, और आंतरिक और बाहरी प्रतिलिपि, एकाधिक प्रतिलिपि पहियों और चम्फरिंग चाकू की संयुक्त काटने की विधि को अपनाया जाता है। मोटे स्टील पाइप की समग्र नाली काटने को पूरा करने के लिए। यह विधि काटने के बल को कम कर सकती है, आंतरिक और बाहरी प्रोफाइलिंग उपकरणों के साथ मोटी दीवार वाले यौगिक खांचे की संयुक्त मशीनिंग का एहसास कर सकती है, डिज़ाइन किए गए खांचे की ज्यामितीय सटीकता सुनिश्चित कर सकती है और उत्पादन दक्षता में सुधार कर सकती है। एक शब्द में, जलमग्न आर्क वेल्डेड स्टील पाइप की ग्रूव मशीनिंग एक जटिल और सटीक प्रक्रिया है, जिसमें अंतिम उत्पाद की गुणवत्ता और प्रदर्शन सुनिश्चित करने के लिए विभिन्न प्रक्रिया पैरामीटर और उपकरण कॉन्फ़िगरेशन शामिल हैं।