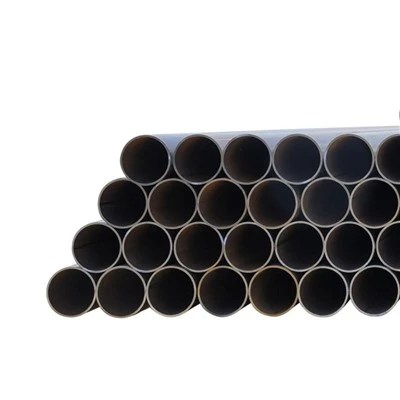

ईआरडब्ल्यू स्ट्रेट सीम स्टील पाइप को हाई-फ्रीक्वेंसी करंट के स्किन इफेक्ट का उपयोग करके गठित पाइप बिलेट के किनारे को जल्दी से वेल्डिंग तापमान पर गर्म करने के लिए बनाया जाता है और फिर इसे बाहर निकालकर वेल्ड किया जाता है। विभिन्न खिला विधियों के अनुसार, ERW वेल्डेड पाइप को उच्च-आवृत्ति संपर्क वेल्डिंग और उच्च-आवृत्ति प्रेरण वेल्डिंग में विभाजित किया जा सकता है। वे दोनों उच्च-आवृत्ति धारा के त्वचा प्रभाव और निकटता प्रभाव का उपयोग करते हैं, और साथ ही, वे एक्सट्रूज़न रोलर्स की कार्रवाई के तहत स्टील पाइप में दबाव-वेल्डेड होते हैं।

ईआरडब्ल्यू संपर्क वेल्डिंग सीधे सीम स्टील पाइप क्रमशः गठित ट्यूब के दो किनारों से संपर्क करने के लिए दो इलेक्ट्रोड या वेल्डिंग फीट का उपयोग करना है। उच्च-आवृत्ति धारा द्वारा उत्पन्न त्वचा प्रभाव और निकटता प्रभाव का उपयोग वी-आकार के पायदान पर वेल्डिंग करंट को केंद्रित करने के लिए किया जाता है, और वी-आकार के पायदान पर धातु को तुरंत वेल्डिंग तापमान पर गर्म किया जाता है, और उसी समय एक्सट्रूज़न रोलर को दबाकर स्टील पाइप को वेल्ड किया जाता है।

ईआरडब्ल्यू इंडक्शन वेल्डिंग पहले हॉट-रोल्ड कॉइल को एक ट्यूब में बनाने वाली मशीन के माध्यम से बनाना है, जब ट्यूब इंडक्शन कॉइल से गुजरती है (उच्च आवृत्ति वेल्डिंग मशीन का इंडक्शन कॉइल उच्च आवृत्ति के माध्यम से एक उच्च आवृत्ति चुंबकीय क्षेत्र उत्पन्न करता है। धारा), और उच्च-आवृत्ति प्रेरित एड़ी धारा ट्यूब में उत्पन्न होगी, और उच्च-आवृत्ति एड़ी धारा की त्वचा प्रभाव और निकटता प्रभाव का उपयोग ट्यूब के किनारे पर एड़ी की धारा को घना बनाने के लिए किया जाएगा V- आकार का निशान, गठित ट्यूब रिक्त को अपने स्वयं के प्रतिरोध के कारण वेल्डिंग तापमान में जल्दी से गरम किया जाता है, और साथ ही, यह एक्सट्रूज़न रोलर के एक्सट्रूज़न के तहत स्टील पाइप में दबाव-वेल्डेड होता है।