
विभिन्न पाइप प्रकारों के लिए बेवलिंग: ईआरडब्ल्यू बनाम एचएफडब्ल्यू पाइप

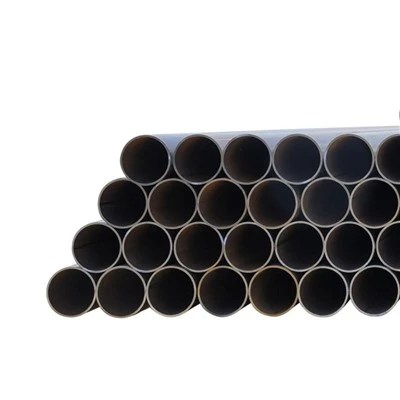
हेबेई हुआयांग स्टील पाइप कंपनी लिमिटेड में एक वेल्डिंग प्रक्रिया इंजीनियर के रूप में, मैंने सीखा है कि पाइप बेवलिंग एक ही नहीं बल्कि एक ही आकार में फिट बैठती है, जो हमारे लिए काम करती है।विद्युत प्रतिरोध वेल्डेड स्टील पाइप(ERW) के लिए असफल हो जायेंगेएचएफडब्ल्यू स्टील पाइप, और इसके विपरीत। मुख्य अंतर पाइप के भौतिक गुणों, दीवार की मोटाई और अंतिम उपयोग में निहित है: ईआरडब्ल्यू पाइप लचीलेपन के लिए कम कार्बन स्टील पर निर्भर करते हैं, जबकि एचएफडब्ल्यू पाइप उच्च दबाव के लिए मध्यम कार्बन स्टील का उपयोग करते हैं। इसका मतलब है कि उनकी बेवलिंग प्रक्रियाओं को दोषों से बचने, वेल्ड प्रवेश सुनिश्चित करने और परियोजना आवश्यकताओं को पूरा करने के लिए तैयार किया जाना चाहिए। इस लेख में, हम बताएंगे कि ईआरडब्ल्यू और एचएफडब्ल्यू पाइपों के बीच बेवलिंग कैसे भिन्न है, हुआयांग के प्रोजेक्ट के परीक्षण किए गए मापदंडों को साझा करेंगे, और जैसे शब्दों को स्पष्ट करते हुए समझाएंगे कि ये अंतर क्यों मायने रखते हैं।erw पाइप का अर्थ, erw पाइप क्या है, औरhfw का अर्थसंदर्भ के लिए.
अंतर का मुख्य चालक: सामग्री और दीवार की मोटाई
बेवेलिंग में गोता लगाने से पहले, आइए इस बात पर चर्चा करें कि ईआरडब्ल्यू और एचएफडब्ल्यू पाइपों को क्या अलग बनाता है:
erw पाइप क्या है? एक ईआरडब्ल्यू पाइप (विद्युत प्रतिरोध वेल्डेड स्टील पाइप) कम {{0}कार्बन स्टील स्ट्रिप्स (0.05%-0.25% C) को कम आवृत्ति धारा (50-60 हर्ट्ज) के साथ फ्यूज करके बनाया गया है।इरव पाइप का मतलबकम {{1} से - मध्यम दबाव के उपयोग (नगरपालिका पानी, गैस) के लिए "लचीली, पतली {0}दीवार वाली" का अनुवाद, दीवार की मोटाई आमतौर पर SCH 40-80 के लिए 10 मिमी से कम या उसके बराबर होती है।
HFW का अर्थ: उच्च-फ़्रीक्वेंसी वेल्डिंग, एक ऐसी प्रक्रिया जो वेल्ड माध्यम में 300-500 किलोहर्ट्ज़ करंट का उपयोग करती है{{3}कार्बन स्टील स्ट्रिप्स (0.25%–0.60% C)।एचएफडब्ल्यू स्टील पाइपयह मोटी {{0}दीवार वाली है (SCH 40 के लिए 8 मिमी से अधिक या उसके बराबर, SCH 100 के लिए 22 मिमी तक) और उच्च दबाव परिदृश्यों (तेल संचरण, भाप लाइनों) के लिए डिज़ाइन किया गया है।
ये अंतर सीधे बेवलिंग को आकार देते हैं:
ईआरडब्ल्यू का कम {{0}कार्बन स्टील लचीला है, लेकिन बुनियादी प्रवेश सुनिश्चित करते समय पतला {{1}बेवलिंग जलने से बचना चाहिए।
एचएफडब्ल्यू का माध्यम {{0}कार्बन स्टील मजबूत है लेकिन मोटा है {{1}बेवलिंग के लिए पूरी दीवार को फ्यूज करने और कोल्ड लैप्स (अप्रयुक्त क्षेत्रों) को रोकने के लिए गहरे खांचे की आवश्यकता होती है।
हुआयांग में, हम पाइप प्रकार की पुष्टि करके प्रत्येक बेवलिंग परियोजना शुरू करते हैं: एक 6" SCH 40 ERW पाइप (7.11 मिमी मोटाई) को एक उथला V{3}बेवल मिलता है, जबकि एक 6" SCH 40 HFW पाइप (समान आकार, लेकिन मध्यम{6}कार्बन स्टील) को एक गहरी नाली की आवश्यकता होती है{{7}इस सरल अंतर ने ग्राहकों को अनगिनत वेल्ड विफलताओं से बचाया है।

के लिए बेवलिंगईआरडब्ल्यू पाइप्स: V-बेवेल्स और कम-गति परिशुद्धता
हमाराविद्युत प्रतिरोध वेल्डेड स्टील पाइपलाइनअप (एनपीएस 1/2"-12") नगरपालिका परियोजनाओं का वर्कहॉर्स है, और इसकी बेवलिंग प्रक्रिया कम -कार्बन स्टील के अद्वितीय गुणों के लिए अनुकूलित है।
बेवल आकार: V-मानक के रूप में बेवल
ईआरडब्ल्यू पाइप तीन कारणों से विशेष रूप से वी - बेवल (30 डिग्री -37.5 डिग्री कोण) का उपयोग करते हैं:
खुली नाली डिजाइन: कम {{0}कार्बन स्टील की उच्च वेल्डेबिलिटी का मतलब है कि पूर्ण प्रवेश के लिए एक साधारण वी {{1} आकार पर्याप्त है {{2} जटिल यू या जे खांचे की कोई आवश्यकता नहीं है।
पतली-दीवार अनुकूलता: एक उथला V-बेवल (उदाहरण के लिए, 7.11 मिमी मोटाई के लिए 37.5 डिग्री) बहुत अधिक सामग्री को हटाने से बचाता है, जो पाइप को कमजोर कर देगा।
रफ़्तार: वी-बेवल मशीन के लिए तेज़ हैं, उच्च मात्रा वाले ईआरडब्ल्यू ऑर्डर के लिए महत्वपूर्ण हैं (हम प्रतिदिन 350 टन ईआरडब्ल्यू पाइप का उत्पादन करते हैं)।
उदाहरण के लिए, हमारा 4" SCH 40 ERW पाइप (6.02 मिमी मोटाई) 1.2 मिमी रूट फेस (खांचे के आधार पर सपाट खंड) के साथ 35 डिग्री वी {{4} बेवल का उपयोग करता है। हमने 30 डिग्री और 40 डिग्री कोणों का परीक्षण किया: 30 डिग्री पर 20% कम प्रवेश हुआ, जबकि एमआईजी वेल्डिंग के दौरान 40 डिग्री पर जलने का जोखिम था। इस 35 डिग्री स्वीट स्पॉट को मान्य किया गया था। 2024 बीजिंग उपनगरीय जल परियोजना, जहां 18,000 टन इन बेवेल्ड ईआरडब्ल्यू पाइपों में 99.9% वेल्ड पास दर थी।
ईआरडब्ल्यू बेवलिंग के लिए उपकरण और पैरामीटर
हम जर्मन ट्रम्पफ सीएनसी बेवलिंग मशीनों का उपयोग करते हैंईआरडब्ल्यू पाइप, करने के लिए सेट:
काटने की गति: 150 आरपीएम (कम कार्बन स्टील की सतह को सख्त होने से बचाने के लिए एचएफडब्ल्यू से धीमा)।
फीड दर: 50 मिमी/मिनट (चिकनी किनारों को सुनिश्चित करता है, वेल्ड सरंध्रता को कम करता है)।
शीतलक प्रकार: जल आधारित (तेल आधारित) शीतलक ऐसे अवशेष छोड़ते हैं जो निम्न कार्बन स्टील वेल्ड को दूषित करते हैं।
2023 में, शेडोंग के एक ग्राहक ने 5,000 टन 2" SCH 40 का ऑर्डर दियाईआरडब्ल्यू पाइपशहरी गैस लाइनों के लिए. हमारी सीएनसी मशीनें इस अनुकूलित प्रक्रिया की बदौलत प्रति घंटे 100 पाइपों को काटती हैं, जिससे पूरे ऑर्डर को निर्धारित समय से 7 दिन से 2 दिन पहले डिलीवर किया जाता है।
एचएफडब्ल्यू पाइपों के लिए बेवलिंग: यू/जे-बेवल्स और सीम-एकीकृत परिशुद्धता
एचएफडब्ल्यू स्टील पाइप(एनपीएस 4"-24") एक अधिक मजबूत बेवलिंग दृष्टिकोण की मांग करता है, जो इसके माध्यम से संचालित होता है {{2}कार्बन स्टील और मोटी दीवारें -साथ ही एक अनूठी चुनौती: एचएफडब्ल्यू प्रक्रिया से मामूली वेल्ड सीम फलाव (0.5 मिमी से कम या उसके बराबर)।
बेवेल आकार: U-मोटाई के लिए बेवेल, J-बड़े व्यास के लिए बेवेल
हम आकार और मोटाई के आधार पर एचएफडब्ल्यू पाइपों के लिए दो आकृतियों का उपयोग करते हैं:
यू-बेवल्स(एनपीएस 4"-12", मोटाई 8-14मिमी के लिए): गोल खांचा समान रूप से गर्मी वितरित करता है, जिससे मध्यम कार्बन स्टील में ठंड को रोका जा सकता है। हमारे 8" SCH 80 HFW पाइप (12.7 मिमी मोटाई) के लिए, हम 3 मिमी त्रिज्या के साथ 10 मिमी {10} गहरे यू {{11} बेवल का उपयोग करते हैं {{13} यह डिज़ाइन शांक्सी गैस प्रोजेक्ट क्लाइंट को -20 डिग्री वेल्डिंग तापमान पर भी 100% प्रवेश प्राप्त करने देता है।
जे-बेवल्स(एनपीएस 14"+ के लिए, मोटाई 15 मिमी से अधिक या उसके बराबर): बड़े व्यास में गर्मी के संचय से बचने के लिए एक सीधी ढलान और गोल एड़ी को जोड़ती है। हमारा 24" एससीएच 100 एचएफडब्ल्यू पाइप (22.2 मिमी मोटाई) 2023 दक्षिण पूर्व एशियाई अपतटीय परियोजना के लिए महत्वपूर्ण 18 मिमी {{8} गहरे जे {{9} बेवल - का उपयोग करता है, जहां इसने अवशिष्ट तनाव को कम कर दिया है। 40% बनाम यू-बेवल, संक्षारण प्रेरित दरार को रोकता है।
एचएफडब्ल्यू बेवलिंग के लिए उपकरण और पैरामीटर
एचएफडब्ल्यू बेवलिंग विशेष सुविधाओं के साथ जापानी अमाडा सीएनसी मशीनों का उपयोग करती है:
सीम डिटेक्शन लेजर: एचएफडब्ल्यू वेल्ड सीम की पहचान करता है, इसलिए मशीन इसे बेवल में पीसती है (यह सुनिश्चित करती है कि वेल्डिंग के दौरान सीम पूरी तरह से जुड़ा हुआ है)।
काटने की गति: 200 आरपीएम (मध्यम कार्बन स्टील की कठोरता को संभालने के लिए ईआरडब्ल्यू से तेज़)।
पोस्ट-बेवल सफ़ाई: वायर ब्रश गड़गड़ाहट को दूर करते हैं (मध्यम-कार्बन स्टील कम कार्बन स्टील की तुलना में तेजी से जंग खाता है, इसलिए मलबे को हटाया जाना चाहिए)।
2024 झिंजियांग तेल परियोजना के लिए, हमने 8,000 टन 12" SCH 80 HFW पाइप का उत्पादन किया। सीम डिटेक्शन लेजर ने सुनिश्चित किया कि प्रत्येक बेवल वेल्ड सीम को एकीकृत करता है, और सफाई के बाद परिवहन के दौरान जंग को रोका जाता है, जिसके परिणामस्वरूप साइट पर शून्य वेल्ड दोष होता है।

गुणवत्ता नियंत्रण में मुख्य अंतर: ईआरडब्ल्यू बनाम एचएफडब्ल्यू
हुयांग में, बेवलिंग के लिए गुणवत्ता नियंत्रण प्रत्येक पाइप प्रकार के अनुरूप होता है, जो उनके अद्वितीय जोखिमों को संबोधित करता है:
ईआरडब्ल्यू बेवल क्यूसी: रोकथाम के माध्यम से जलने पर फोकस करें
मोटाई की जाँच: हम रूट फेस (उदाहरण के लिए, 4" ईआरडब्ल्यू के लिए 1.2 मिमी) को डिजिटल कैलीपर्स के साथ सत्यापित करते हैं, बहुत पतला होता है, और पाइप जल जाता है; बहुत मोटा होता है, और प्रवेश प्रभावित होता है।
सतह का खुरदरापन: 50μm से कम या उसके बराबर खुरदरापन सुनिश्चित करने के लिए हर 10वें पाइप का परीक्षण करें (कम कार्बन स्टील की छिद्रपूर्ण सतह खुरदरी होने पर मलबे को फंसा देती है, जिससे वेल्ड छिद्र हो जाते हैं)।
2024 में, हमने 20 ईआरडब्ल्यू पाइपों को खारिज कर दिया, जहां रूट फेस 0.8 मिमी (हमारे न्यूनतम 1.0 मिमी से नीचे) था, इससे हेनान जल निकासी परियोजना में संभावित जलने से बचाव हुआ।
एचएफडब्ल्यू बेवल क्यूसी: सीम एकीकरण और गहराई पर ध्यान दें
सीम संरेखण की जाँच: यह पुष्टि करने के लिए ऑप्टिकल स्कैनर का उपयोग करें कि सीम बेवल में केंद्रित है (केंद्र से दूर सीम असमान संलयन का कारण बनता है)।
नाली की गहराई का सत्यापन: यू-बेवल के लिए, हम ±0.3मिमी सहनशीलता सुनिश्चित करने के लिए गहराई गेज का उपयोग करते हैं (बहुत उथला, और प्रवेश अधूरा है; बहुत गहरा, और पाइप कमजोर हो जाता है)।
2023 के अपतटीय प्रोजेक्ट के दौरान, हमें 9मिमी{3}गहरे यू{4}}बेवेल (आवश्यक 10मिमी बनाम) के साथ 5 एचएफडब्ल्यू पाइप मिले।
वास्तविक-विश्व प्रभाव: अनुरूप बेवलिंग क्यों मायने रखती है
बेवलिंग में अंतर सीधे परियोजना की सफलता को प्रभावित करता है। यहां दो विरोधाभासी मामले हैं:
ईआरडब्ल्यू मामला: जियांग्सू नगर निगम के एक ग्राहक ने एक बार हमारे 6" SCH 40 ERW पाइपों पर U{0}बेवल (HFW के लिए अभिप्रेत) का उपयोग किया था। गहरे खांचे ने बहुत अधिक सामग्री हटा दी, जिससे 12% वेल्ड दबाव परीक्षण में विफल हो गए। हमने V-बेवेल के साथ फिर से पाइप की आपूर्ति की, और विफलता दर 0% तक गिर गई।
एचएफडब्ल्यू मामला: हेइलोंगजियांग रिफाइनरी ने हमारे 8" SCH 80 HFW पाइपों पर V{0}}बेवल (ईआरडब्ल्यू के लिए) का प्रयास किया। उथले खांचे के कारण कोल्ड लैप्स हो गए, जिसके लिए पुन: काम में 30,000 डॉलर की आवश्यकता पड़ी। यू{7}}बेवेल पर स्विच करने से समस्या हल हो गई।
निष्कर्ष: टेलर्ड बेवलिंग-ईआरडब्ल्यू और एचएफडब्ल्यू के लिए वेल्ड सफलता की कुंजी
ईआरडब्ल्यू और एचएफडब्ल्यू पाइपों के लिए बेवलिंग केवल "कोणों को काटने" के बारे में नहीं है, बल्कि यह पाइप की सामग्री, मोटाई और उद्देश्य से मेल खाने के लिए खांचे की इंजीनियरिंग के बारे में है। हेबेई हुआयांग स्टील पाइप पर, हमारा V-बेवेल हो गयाविद्युत प्रतिरोध वेल्डेड स्टील पाइपनगरपालिका परियोजनाओं के लिए दक्षता प्रदान करता है, जबकि हमारा यू/जे-उन्नत है एचएफडब्ल्यू स्टील पाइपउच्च दबाव वाले अनुप्रयोगों के लिए मजबूती सुनिश्चित करता है।
चाहे आप किसी जल परियोजना या आवश्यकता के लिए "ईआरडब्ल्यू पाइप क्या है" पूछ रहे होंएचएफडब्ल्यू स्टील पाइपतेल संचरण के लिए, इन बेवलिंग अंतरों को समझने से आपको महंगी गलतियों से बचने में मदद मिलती है। हमारे लिए, यह सरल है: सही पाइप के लिए सही बेवल कोई विकल्प नहीं है-यह एक मानक है।